2026 十月观察
概念渲染通胀,撞上平价功能主义的现实铁墙
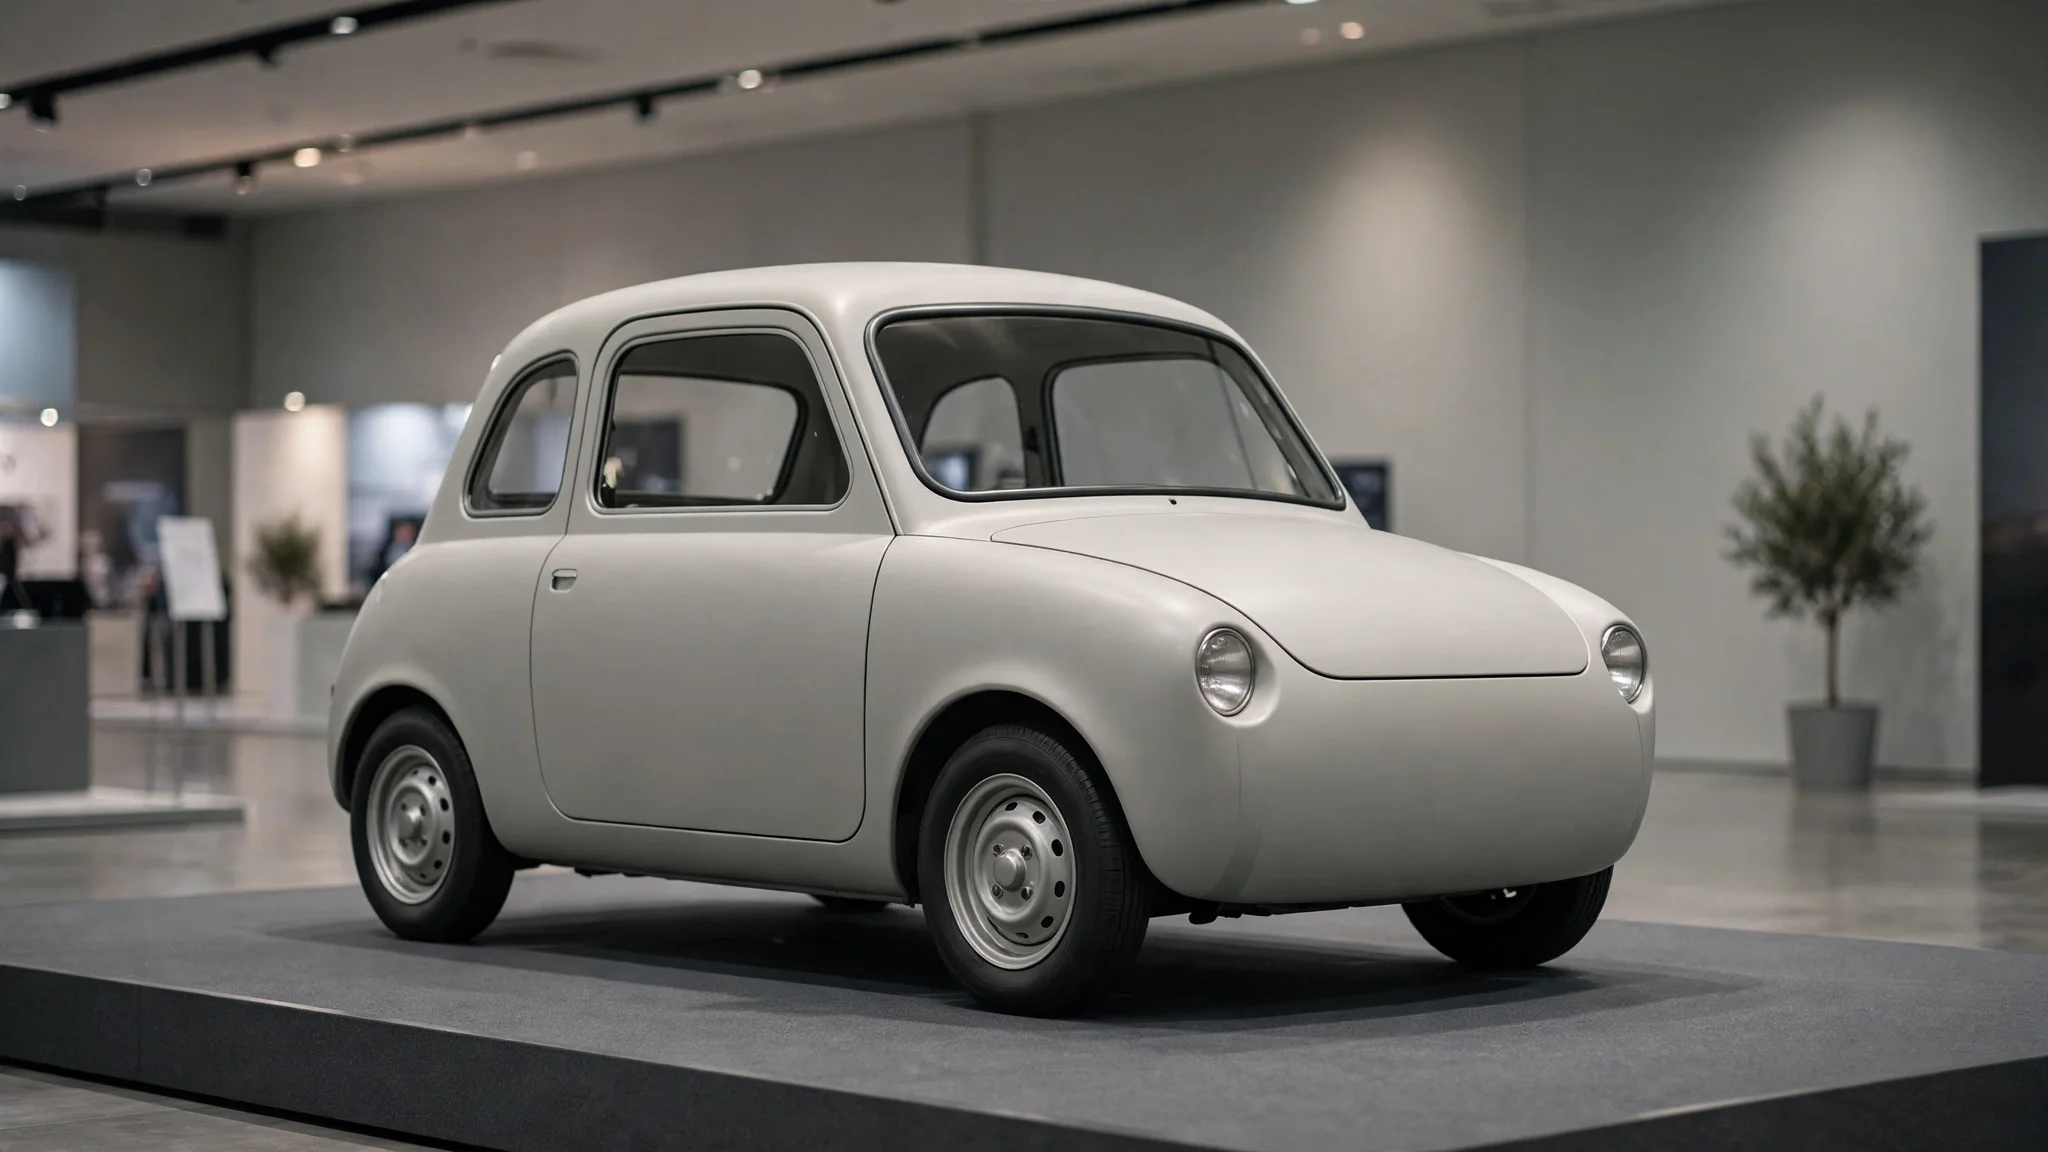
2026 年 10 月,巴黎车展与荷兰设计周接连登场。标致 E-T16 拿下最佳概念车,雪铁龙 2CV 纯电概念车则瞄准 1.5 万欧元定价:没有镀铬饰条和多联大屏,只有克制的单曲率冲压钣金与原色聚合物外壳。
与此同时,AI 工具已把生成产品概念图的成本打到接近于零,行业却对悬浮在虚拟世界的视觉通胀加速疲劳。硬件竞争的壁垒,正收敛到低成本、模块化与可制造性这三件朴素的事上。
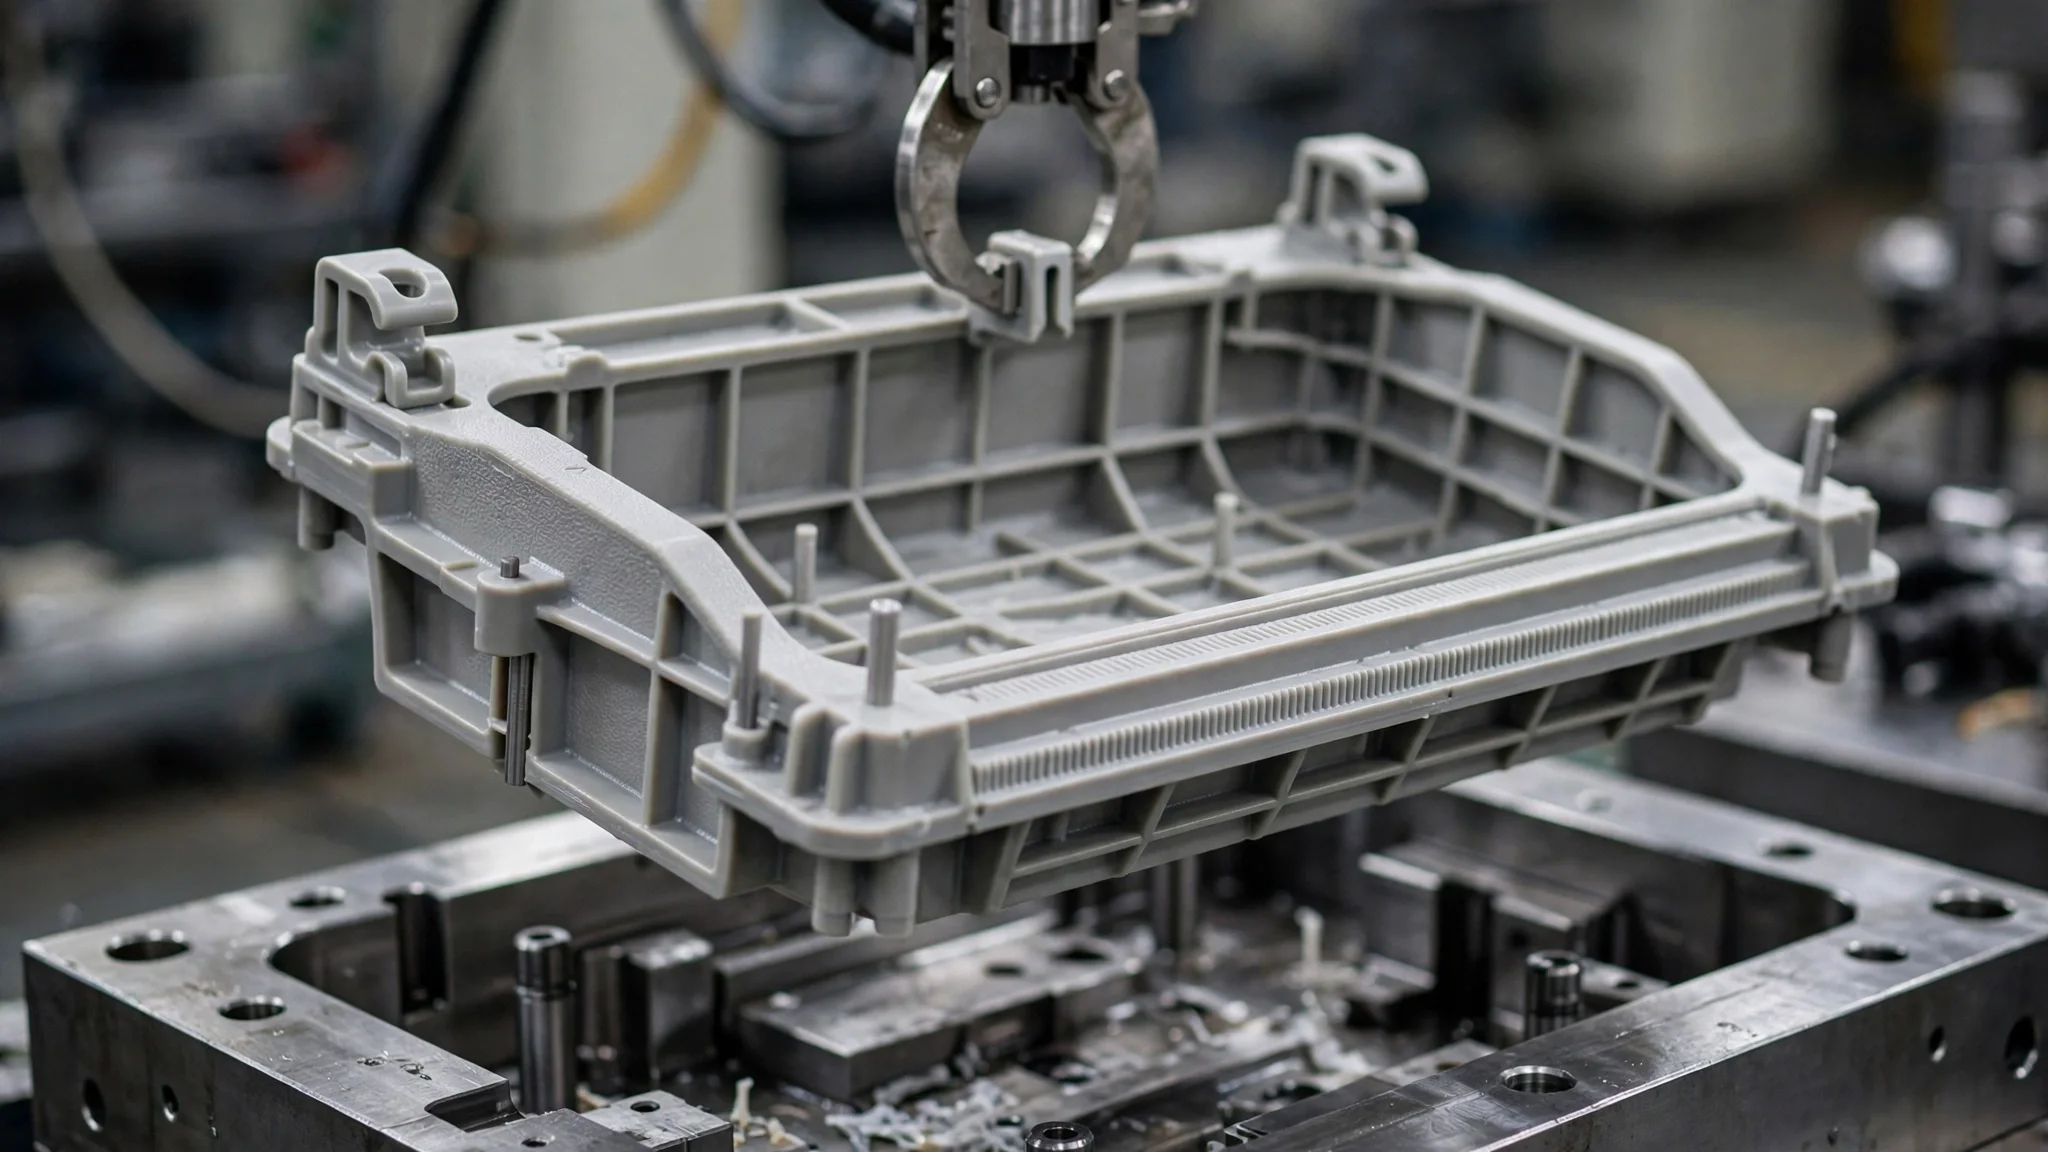
零件集成
一套模具,解决原本三套模具的功能
传统做法是外壳、骨架、按键支架、导光支架各自独立,一台小设备动辄 15 到 20 副小模具、几十颗螺丝。意町在 CAD 阶段就把定位销柱、线束卡槽、按键铰链弹臂与加强筋合模成型。
收益不止省下数万到数十万元开模费:零件越少,零部件之间的二次累积公差也越少,装配一次成功率随之提高。
原生 CMF
免喷涂的外壳,刮伤也不掉色
多道喷涂常用来掩盖熔接线与缩水,却让单件成本增加三到五成,刮擦后还会露出白色底材。意町在图纸期就锁定耐候改性工程塑料,用模具型腔的精密微蚀纹直接注塑出细腻的哑光质感。
省掉喷漆线不只是降本:没有涂层,就没有掉漆与涂层回收的难题,产品寿命与环保合规同时受益。
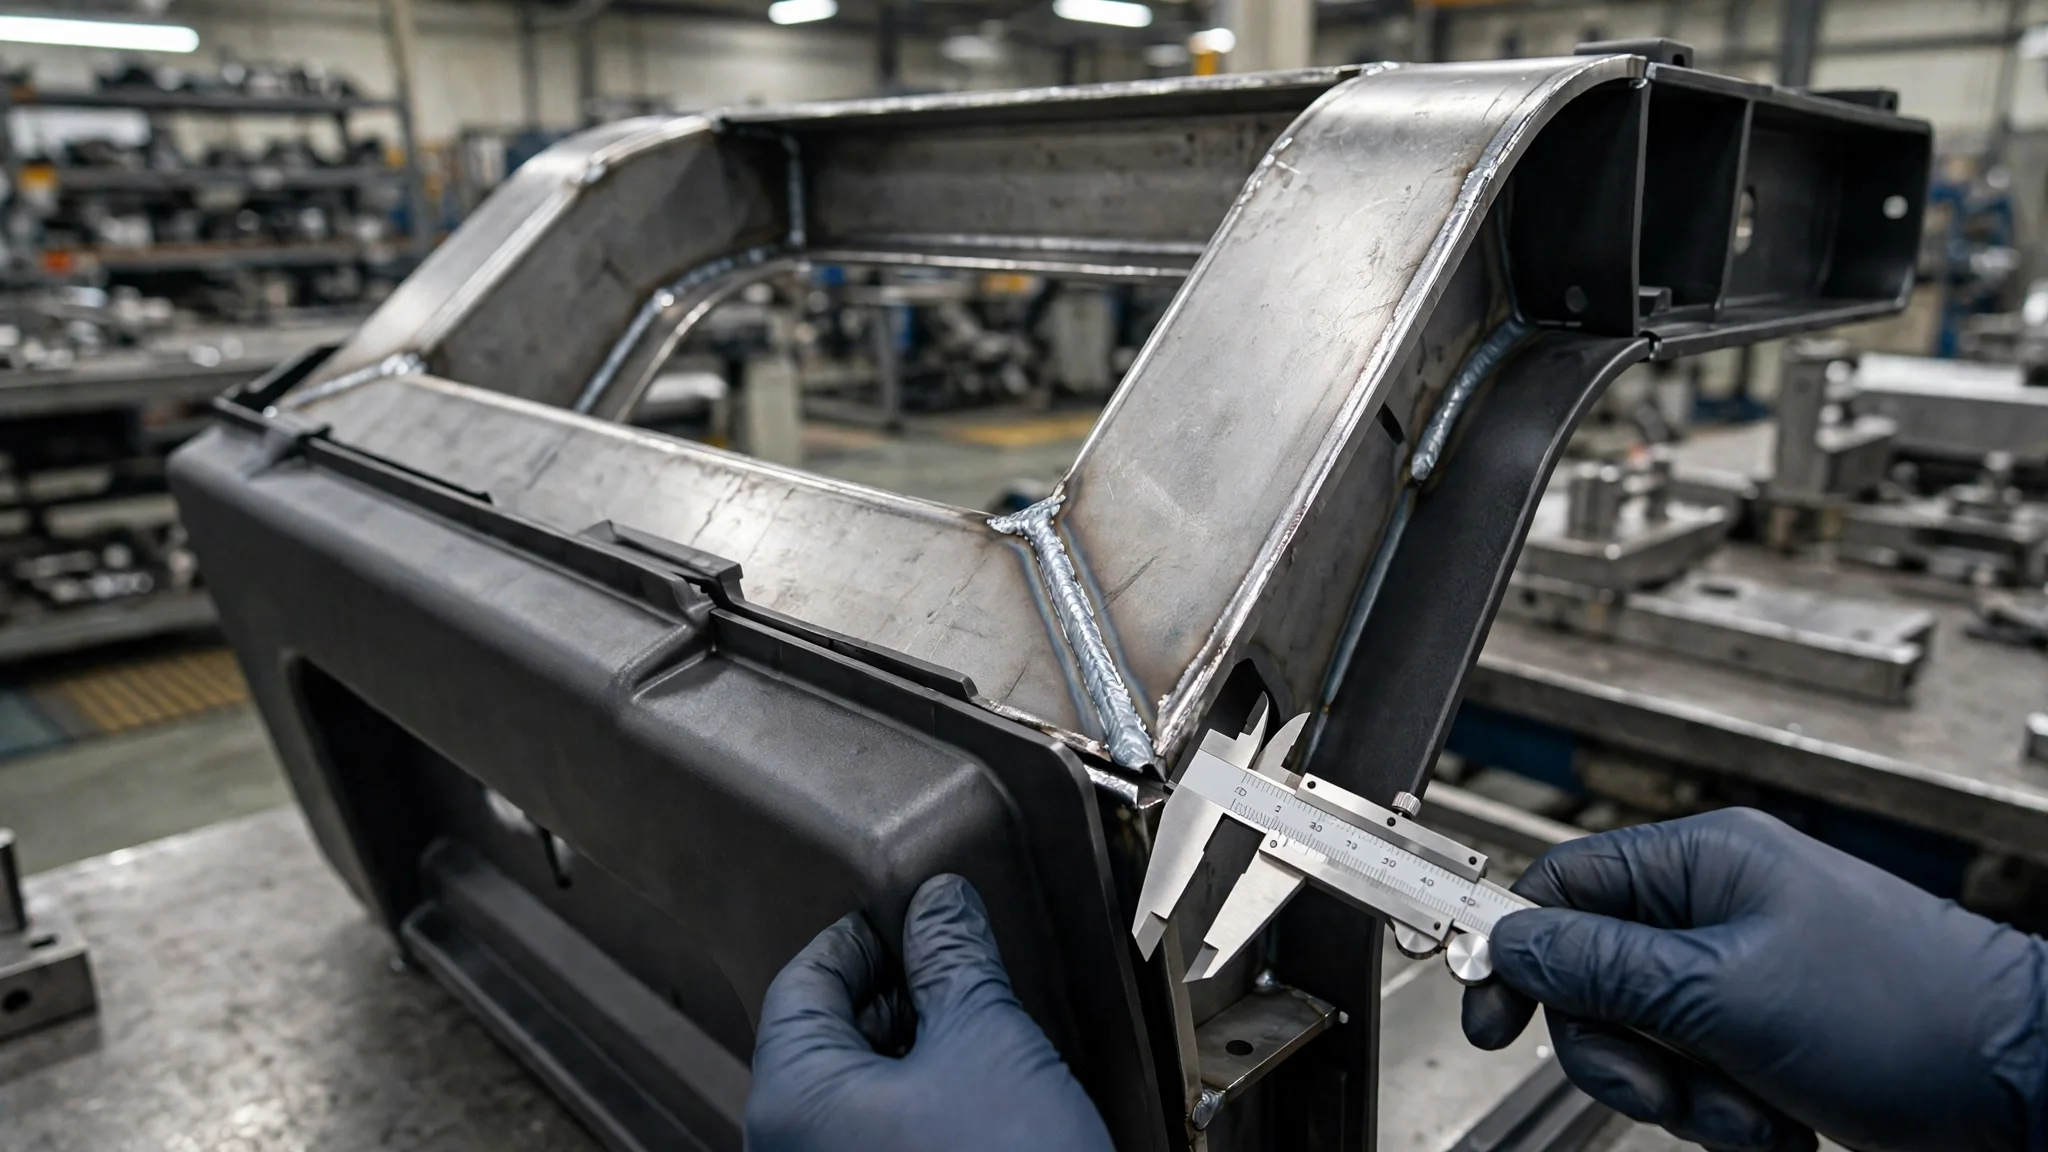
热膨胀失配
600 毫米面壳,温差能拉出 1.2 毫米伸缩差
钢的线膨胀系数约为 12×10⁻⁶/K,普通工程塑料高达 60–80×10⁻⁶/K,相差四到七倍。一块 600mm 面壳从 20℃ 升到 50℃,与金属骨架的相对伸缩差超过 1.2mm,刚性锁死必然开裂或隆起。
解法是给塑料留出滑移空间:一处基准定位孔,其余固定位采用长圆滑孔配合浮动垫圈,让外壳受热时能沿长度方向自由伸缩,结构内应力随之释放。
回弹与公差堆叠
用阶梯止口,把拼缝段差锁进 ±0.2 毫米
钣金折弯回弹使角度公差落在 ±0.5°、平面度 ±0.3–0.5mm;注塑件却能做到 ±0.1mm 以内。两种精度直接硬碰,拼缝必然参差不齐,必须在图纸阶段做全链路的公差累积分析。
意町的做法是引入阶梯式咬合止口与微倒角导向槽:即便骨架偏差 ±0.4mm,扣合时也能自适应导向复位,把肉眼可见的拼缝与段差均匀控制在 ±0.2mm 内。
工程压舱石
AI 画不出拔模斜度,更算不出公差带
AI 能在几十秒内生成震撼的概念大片,却算不了 120MPa 射胶压力下的型腔胀模量,也优化不了冲压模具的切边线。模具厂反复修模、损失数十万元、耽误半年上市期时,AI 不承担任何后果。
意町 19 年只做一件事:帮你把产品做对。交付的图纸包含完整特征树的 3D 实体与 2D 工程图,拔模、壁厚、筋位与公差全部前置受控,模具厂无需二次修改即可直接开模。
常见问题
关于低成本功能主义与量产公差
围绕平价功能主义、跨材料装配与图纸交付,整理了研发负责人最常问的四个问题。
“低成本功能主义”如何通过工程手段实现降本?
不是牺牲品质,而是消除制造浪费:零件一体化集成减少开模数量;出模动作极简化,避免昂贵的滑块抽芯;免喷涂原生 CMF 省去涂装流水线;自定位卡扣结构大幅削减螺丝与装配工时。
钣金骨架与塑胶外壳复合装配,最常见的量产失效是什么?
温差引发的开裂、鼓包与拼缝不均。塑料的线膨胀系数是金属的 3–6 倍,刚性锁死会让热应力撕裂螺柱。解法是长圆滑孔配合浮动衬套允许滑移,并预留 1.0–1.5mm 的热膨胀间隙补偿槽。
为什么 AI 生成的概念视觉不能直接用于开模生产?
AI 输出的是像素与多边形网格,缺少拔模斜度、壁厚控制、防缩水筋位等成型要素,也没有内部元件的空间避让与装配约束,更给不出尺寸与形位公差。必须由工程团队重构为参数化 CAD 实体。
意町“帮你把产品做对”如何量化到图纸交付标准?
四个硬指标:3D 实体特征树完整、无破面;模具可行性 100% 达标,加强筋遵守 0.5–0.6T 原则;2D 图纸按标准标注关键基准与形位公差;模具厂零二次修改,直接编程切削开模。
把概念做对,比把概念画美更难
正在为开模成本、试产返工或量产公差发愁?意町设计可以从图纸阶段帮你把问题前置解决——19 年工业设计与工程落地经验,交付可直接开模的生产级图纸。